 首页/行业方案
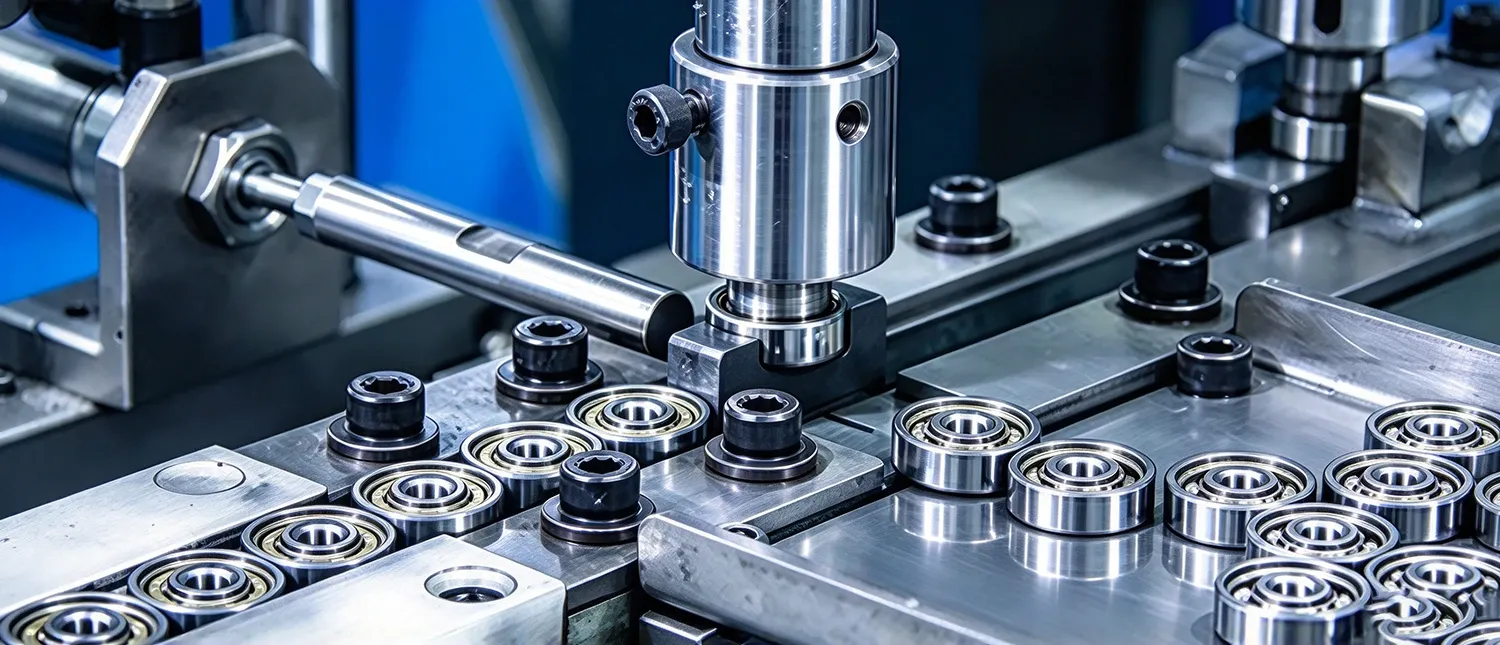
工艺路线长且复杂,零件经车、铣、钻、磨、热处理等多道工序,流转周期长、在制品堆积
大型龙门加工中心等瓶颈设备负荷不均,成为产能卡点
铝材/钢材定尺切割余料浪费严重,多订单合并套料困难;冲压模具数量有限、换模时间长
热处理、表面处理等委外工序进度不可控;双工位CNC/冲床难以精确排到工位级
零件报工滞后、委外数据断裂、装配缺件频繁
佛山政府二级智能工厂标杆认定
准时交付率72%→96%,排产人力节省80%
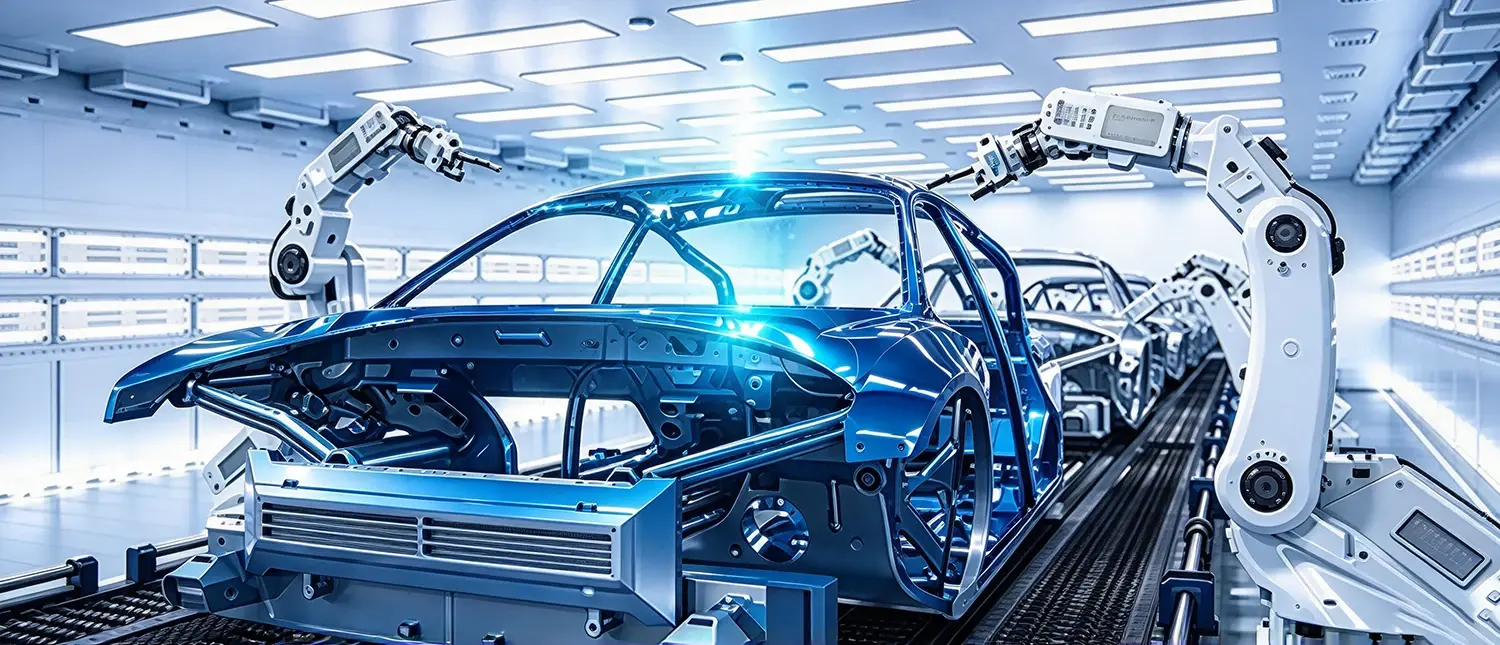
整车厂供应链标准严苛,要求精确记录每件产品的批次、设备参数、操作人员
追溯停留在批次级,手工记录无法满足航空航天、汽车高端客户要求
装配参数依赖手工调整、出错率高,漏装错装风险大
老化/化成等固定周期工序不可中断,洁净室资源受限,产线设备高度联动
多系统(PLM/ERP/MES/WMS/产线)割裂,效率低、成本高、质量不稳定
车轴龙头:全程批次追溯与自动装配管控
数据准确率99%,不良损失减少40%
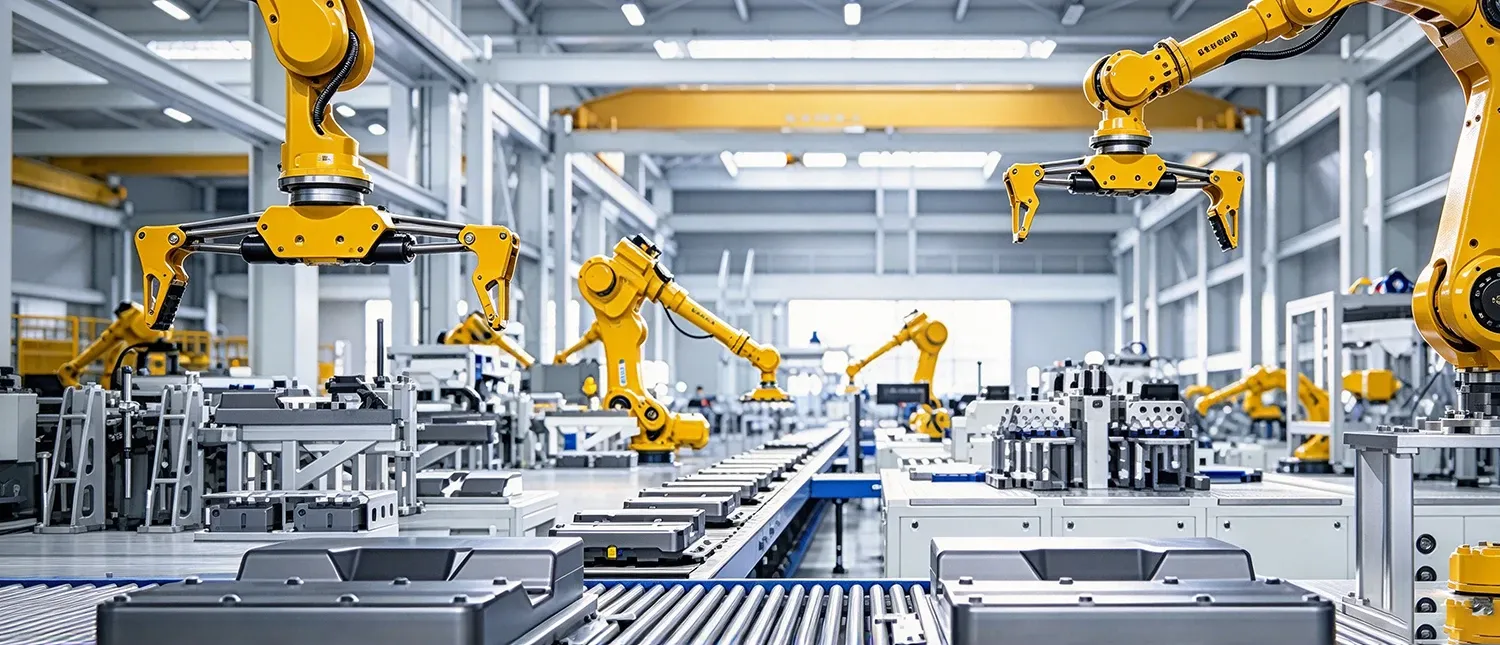
模具达到模次需保养,人工难以精准跟踪;不同产品需不同吨位机台,"大马拉小车"浪费能源
换色需清洗料筒,耗时耗料;机械手、冷水机等辅机资源有限易冲突
电子元器件种类繁多,缺一个螺丝导致整线停工,库存积压与缺料并存
SMT贴片机换料换线时间长、Feeder资源有限;组装线对工人技能资质有要求
电商大促与客户临时加单多,急单插单频繁
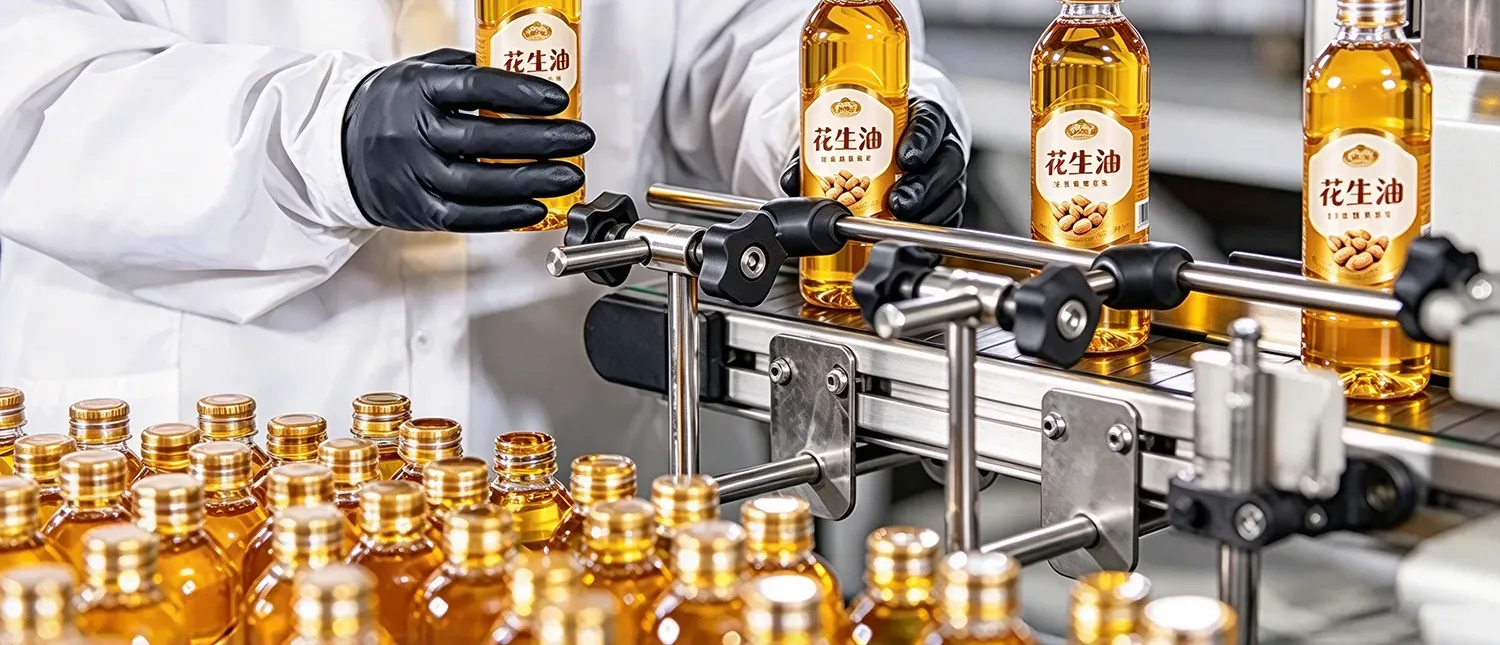
注塑按模具材料合并排产,OEE实时监控
SMT零缺陷防错,RFID全流程追溯
物料保质期、货架寿命、批次追溯要求严格,物料状态变化(静置时间)影响排产
清洗换型时间长、配方兼容性复杂,预冷、升温等工艺参数窗口约束多
杀菌锅、灌装机、包装机等瓶颈工序与冷库容量资源约束突出
最短生产批量MOQ、客户分级与交付优先级需要平衡
过敏原隔离、金属检测/X光机定期校验等安全合规要求一票否决
批次追溯全链路,适配食品安全规范
多基地、多设备协同排产,产能全局优化困难
模具宽幅等设备特性约束特殊,产品与设备兼容关系复杂
部分工序存在静置时间要求,时序衔接必须精确
客户订单变更频繁,计划调整牵一发动全身
严格追溯要求下,排程指令需与追溯数据一一对应
注塑、发泡、车缝、组装四大工艺特点各异,车间管理方式不统一
多事业部、多厂区(总厂+生产基地+贸易总部)协同难度大
国际品牌客户(如迪卡侬等)工业4.0合规审核严格,合规率偏低
排产依赖人工、周期长,MES覆盖不全,报工滞后(T+1)
质量追溯覆盖不足,账实差异大,设备利用率与物料齐套率有较大提升空间
CFO关注成本透明:材料与人工成本无法按日归集,ERP成本核算数据滞后
 广州市天河区体育东路122号羊城国际商贸中心大厦西塔1511
 咨询热线:020-38870471 / 020-38870403
 手机/微信:15920908008
 邮箱:hongyunmade@163.com